Le processus de production de base des plaques de joug galvanisées à chaud-tourne autour du "traitement du substrat → prétraitement de surface → galvanisation à chaud-par immersion → post-traitement → inspection et expédition". Chaque étape nécessite un contrôle strict de la précision, de la propreté et de la qualité du revêtement pour garantir les propriétés mécaniques, la résistance à la corrosion et la compatibilité des plaques de connexion. Les étapes spécifiques sont les suivantes :
Sélection du substrat : en fonction du niveau de tension (110 kV/220 kV/500 kV/UHV) et de la charge nominale de la plaque de connexion, sélectionnez des plaques d'acier à haute résistance faiblement alliées ou des pièces forgées qui répondent aux normes telles que GB/T 700 (Q235) et GB/T 1591 (Q345) pour garantir que la résistance à la traction et au cisaillement du substrat lui-même répond aux normes (en évitant une fracture ultérieure due à des défauts dans le substrat).
Découpe de matériaux : par oxycoupage CNC, découpe plasma ou découpe laser, la plaque d'acier est découpée en ébauches en fonction de la forme (rectangulaire, triangulaire, en forme de Y-, etc.) des dessins de conception de la plaque de connexion. Exigences clés : les arêtes de coupe doivent être plates, exemptes de bavures, de fissures ou de résidus d'oxyde, et l'erreur dimensionnelle doit être contrôlée à ± 1 mm près (pour garantir la précision du traitement ultérieur).
Estampage : Pour les plaques épaisses ou les types nécessitant des contraintes élevées, les ébauches après découpe doivent être placées dans une presse à forger ou une presse à estamper et formées par matriçage pour affiner les grains internes du métal et améliorer la résistance globale.
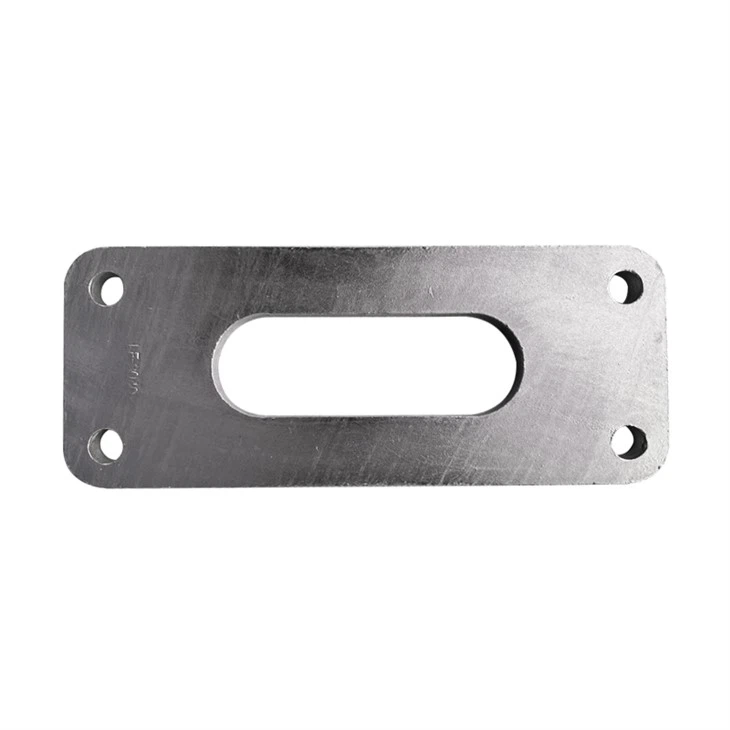
Usinage des trous : à l'aide de perceuses CNC ou de centres d'usinage, les trous de boulons, les trous de suspension et autres interfaces de connexion des plaques de joug galvanisées à chaud-sont usinés avec précision selon les dessins. La tolérance du diamètre du trou est contrôlée dans la qualité H12 (± 0,15 mm) et l'erreur d'espacement des trous est inférieure ou égale à ± 0,5 mm pour garantir une correspondance précise avec les boulons des isolateurs, des pinces et autres matériels. Les bords des trous sont arrondis (R supérieur ou égal à 2 mm) pour éviter la concentration de contraintes causée par des arêtes vives et pour empêcher l'accumulation de revêtement pendant la galvanisation.
Meulage des bords : Meulez les bords coupés, les ouvertures et les surfaces de la plaque de connexion à l'aide d'une meule ou d'une polisseuse pour éliminer les bavures, les bavures et les marques d'usinage ; remodeler et corriger les pièces déformées pour garantir que l'erreur de planéité de la plaque de connexion est inférieure ou égale à 2 mm/m.
Dégraissage alcalin : Plongez la plaque de connexion dans un réservoir de dégraissage alcalin à 60-80 degrés pendant 10-20 minutes pour éliminer l'huile de surface, le liquide de coupe et la poussière ; rincer abondamment à l'eau claire pour garantir qu'il ne reste pas d'huile résiduelle. Décapage pour l'élimination de la rouille : Plongez la plaque de connexion dégraissée dans un réservoir de décapage à l'acide chlorhydrique à 15-20 % pendant 15-30 minutes pour éliminer le tartre d'oxyde de surface, la rouille et le film d'oxyde roulant ; remuer régulièrement pendant le décapage pour éviter une élimination incomplète de la rouille dans certaines zones.
Traitement de fluxage : placez la plaque rincée dans un bain de flux à 70-80 degrés et plongez pendant 3 à 5 minutes pour former un film de flux uniforme sur la surface. Ce film peut isoler l'air et empêcher l'oxydation secondaire du substrat ; il réduit également la tension superficielle du zinc liquide, permettant au zinc liquide de recouvrir uniformément la surface du substrat.
Traitement par immersion au zinc : utilisez un cintre spécial pour placer verticalement la plaque de connexion séchée dans le liquide de zinc et plongez-la pendant 3-5 minutes pour vous assurer que le liquide de zinc mouille complètement la surface du substrat et forme une couche d'alliage de fer de zinc-liée métallurgique + une structure composite de couche de zinc pure. C’est également le processus le plus important dans les plaques à joug galvanisées à chaud.
Refroidissement contrôlé du zinc : les plaques immergées en zinc-sont lentement soulevées hors du liquide de zinc, et l'excès de liquide de zinc sur la surface est soufflé par un cintre vibrant ou une lame d'air pour contrôler l'épaisseur du revêtement ; puis ils sont placés dans un réservoir d'eau de refroidissement pour un refroidissement rapide, ce qui affine les cristaux de revêtement et améliore la dureté et la résistance à l'usure ;
Nettoyage et polissage : après refroidissement, utilisez une brosse métallique ou une meule pour nettoyer les nodules de zinc, les cicatrices de zinc et les marques de fixation sur la surface des plaques de joug galvanisées à chaud-pour garantir une surface lisse ; effectuez un nettoyage secondaire des ouvertures pour éviter l’accumulation de revêtement affectant l’insertion des boulons.